

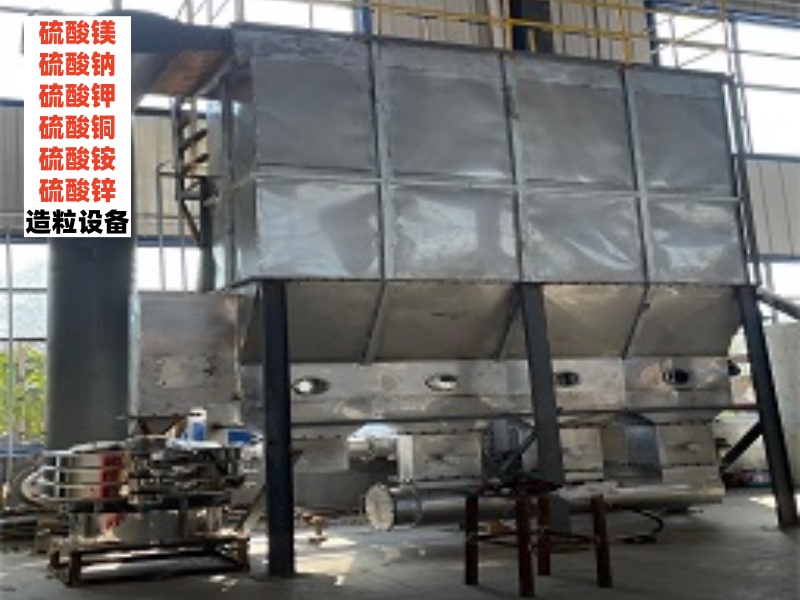
废硫酸烘干技术,特别是针对含铁废硫酸的喷雾干燥工艺,具有显著的综合优势,主要体现在以下几个方面:
1. 大幅减少废物体积与处理成本: 废硫酸含水量通常高达70%-90%。通过喷雾干燥技术,水分被蒸发去除,可将液态废酸转化为固态粉末(主要成分为硫酸铁)。这一过程使废物体积锐减,极大降低了后续处置(如填埋)的运输和处置费用,整体处理成本显著下降。
2. 实现资源回收与循环利用: 烘干后的产物——硫酸铁粉末,是一种有价值的化工原料。它可直接或经简单加工后用作水处理混凝剂、土壤改良剂、颜料原料等。这不仅避免了资源的浪费,还将废物转化为有经济价值的产品,为企业创造额外收益,符合循环经济理念。
3. 环境友好,降低二次污染风险: 相比于传统的石灰中和法(产生大量难以处理的硫酸钙污泥)或稀释排放(可能造成水体污染和土壤盐碱化),烘干技术无需添加大量中和药剂,不产生新的难处理污泥。该工艺在密闭系统中进行,通过尾气处理装置(如布袋除尘、碱液洗涤塔)可有效控制酸性气体、粉尘等污染物的排放,显著降低对环境的潜在危害,满足严格的环保要求。
4. 提升处理效率与灵活性: 喷雾干燥过程连续、快速,设备占地面积相对较小,自动化程度高,操作管理便捷。工艺可根据废酸浓度、成分变化进行一定调整,适应性较强。相较于其他方法,能更地处理单位体积的废酸。
5. 长期经济效益显著: 虽然烘干设备的初始投资可能较高,但因其大幅降低了长期处置成本、节省了中和药剂费用,并能通过销售硫酸铁产品获得收益,其长期运行的综合经济效益通常优于传统处理方法。随着环保法规日益严格和处置费用不断上涨,其经济优势将更加凸显。
综上所述,废硫酸烘干技术(尤其是喷雾干燥)通过减量化、资源化、无害化处理,有效解决了废硫酸处置难题。它在降低处理成本、回收有价值资源、保护环境、提升效率以及创造长期经济效益等方面展现出强大的综合优势,是当前处理含铁废硫酸的理想选择之一。

 在线客服
 15588817216
 wclxchina@163.com


